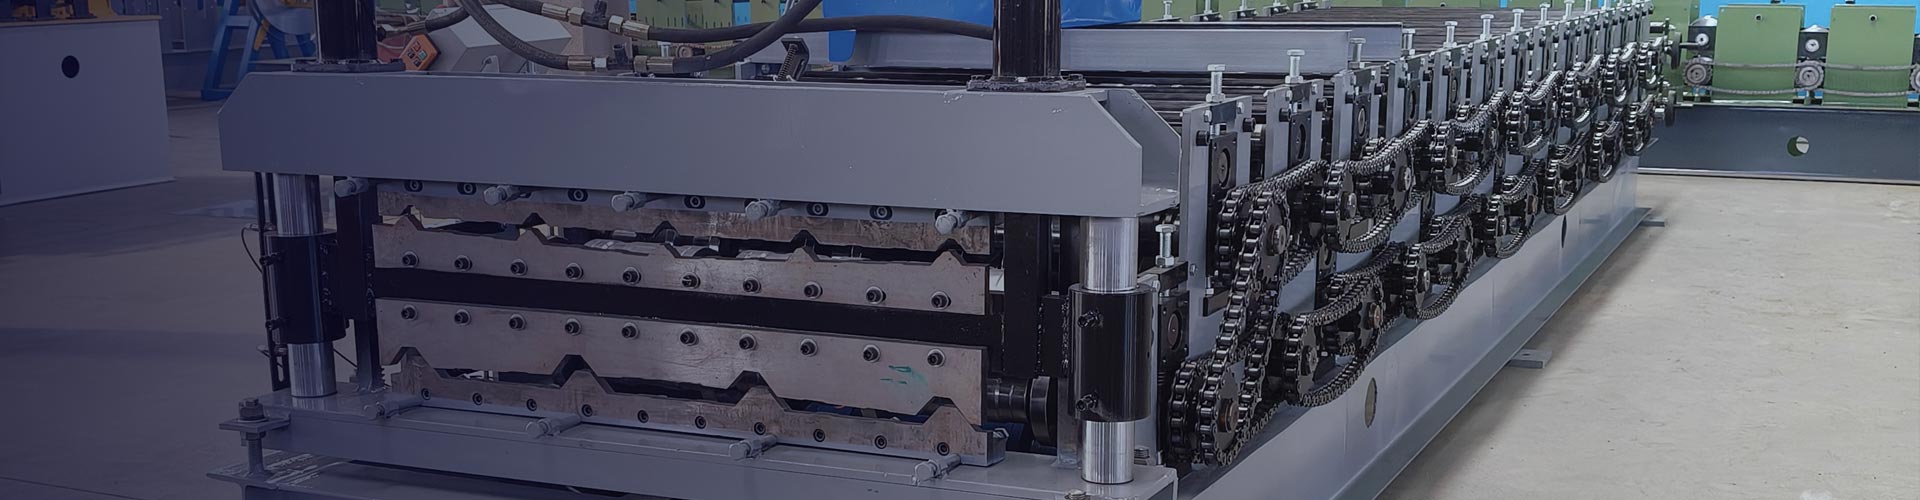
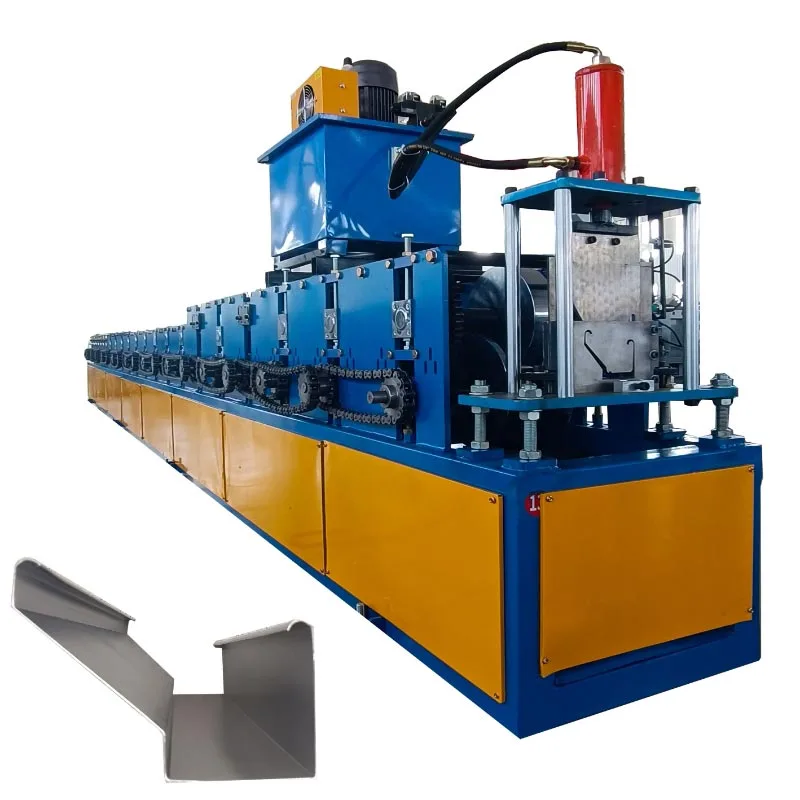
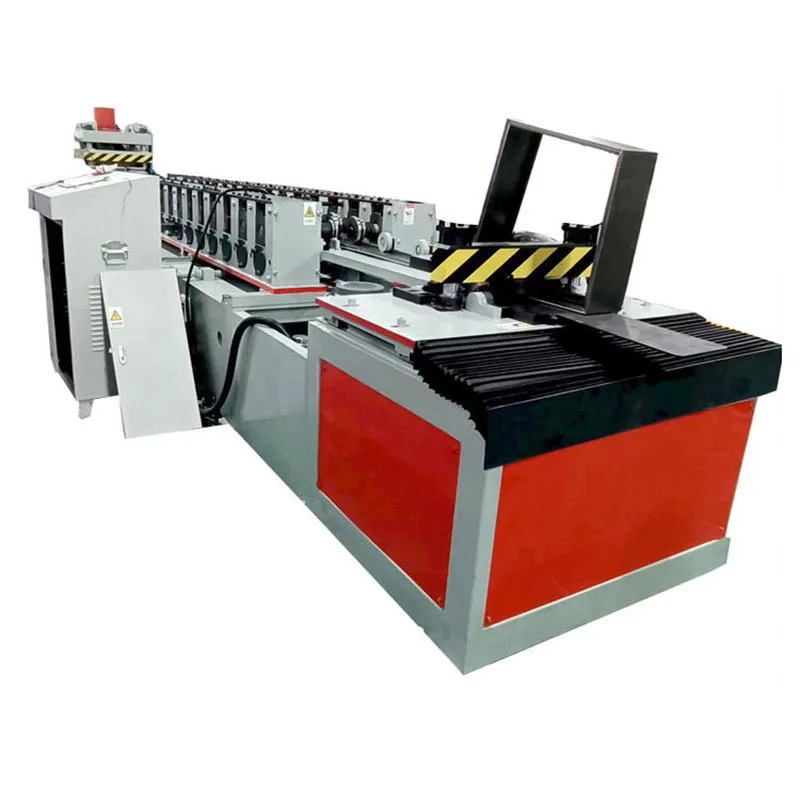
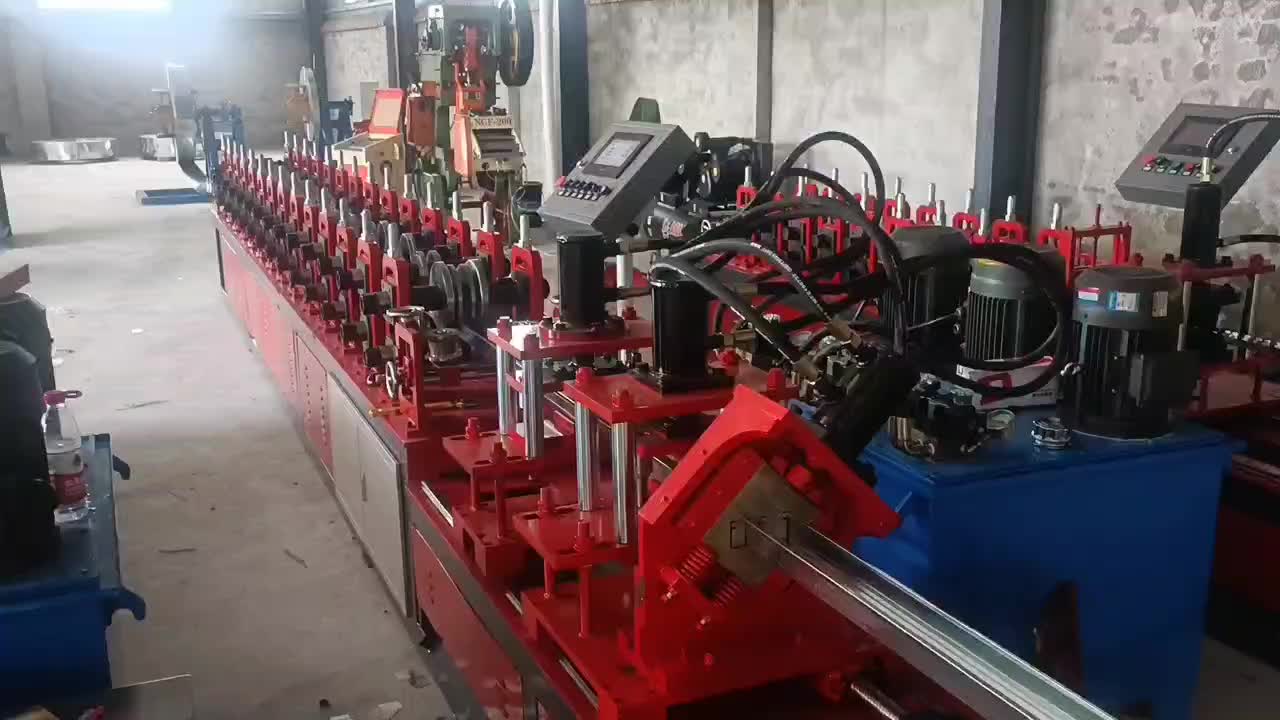
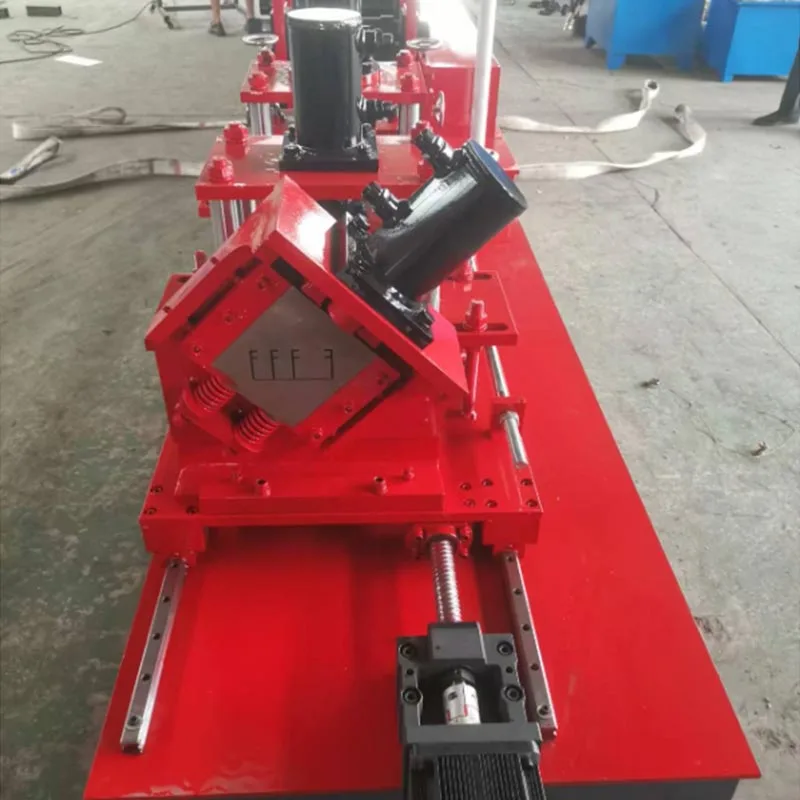
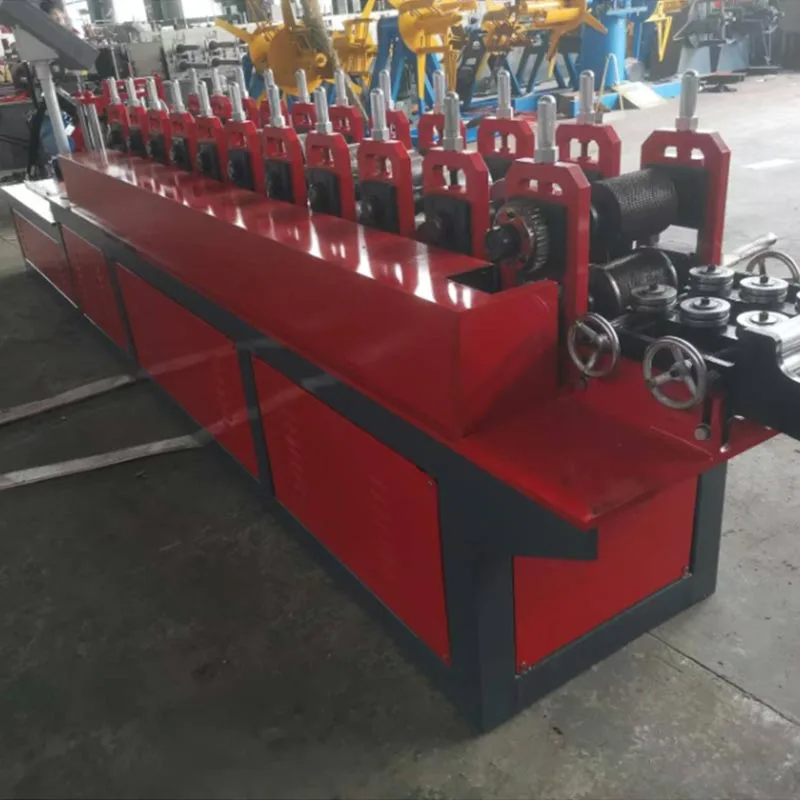
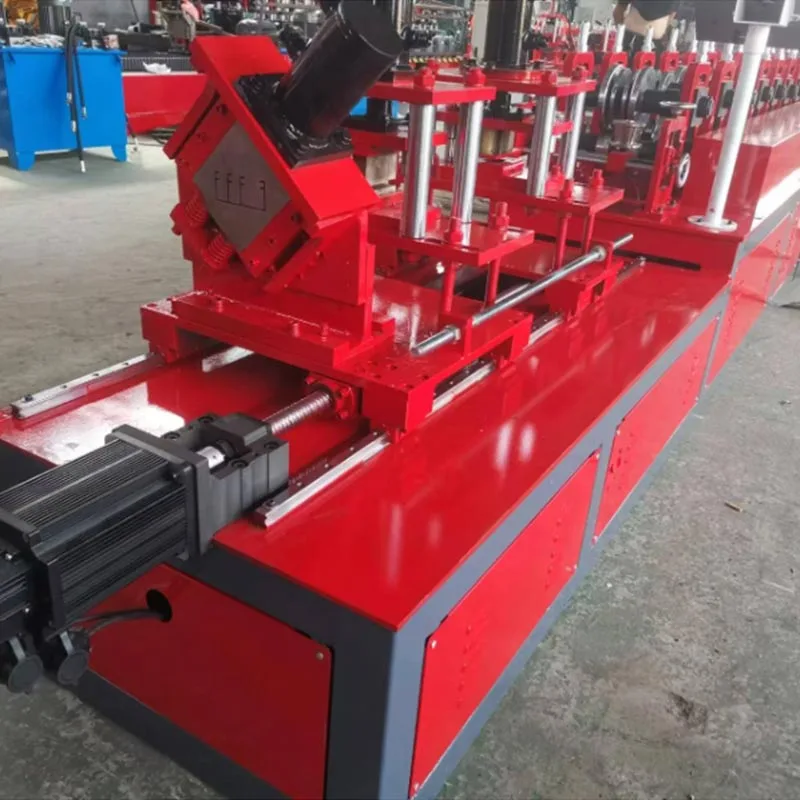
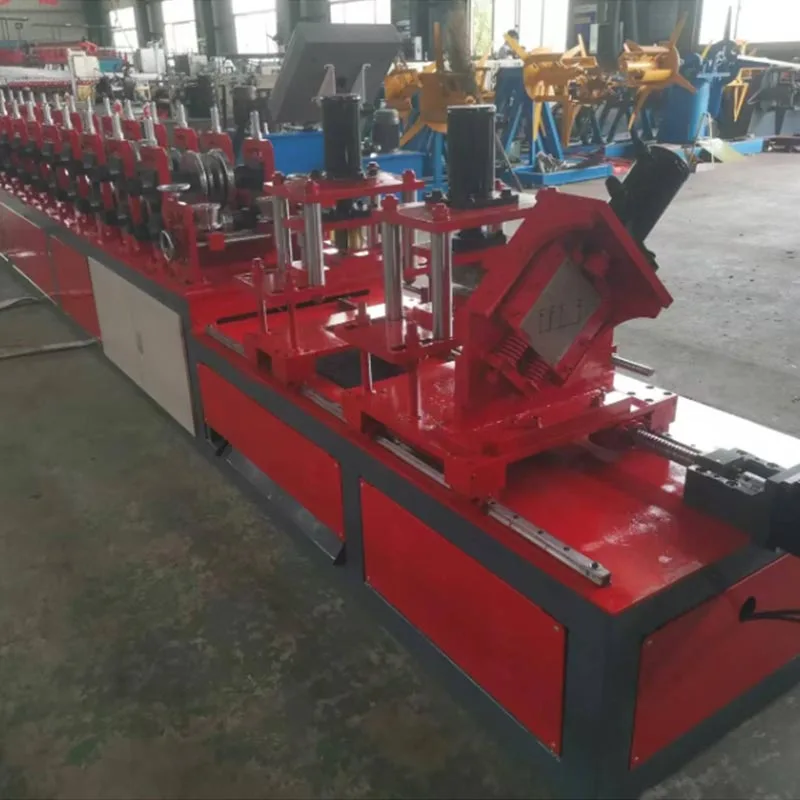
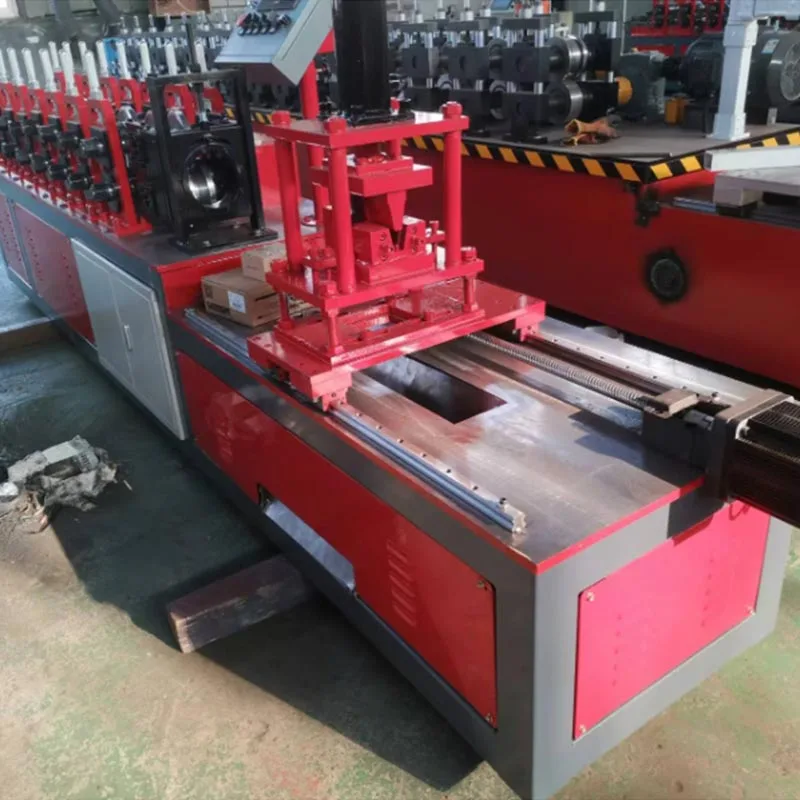
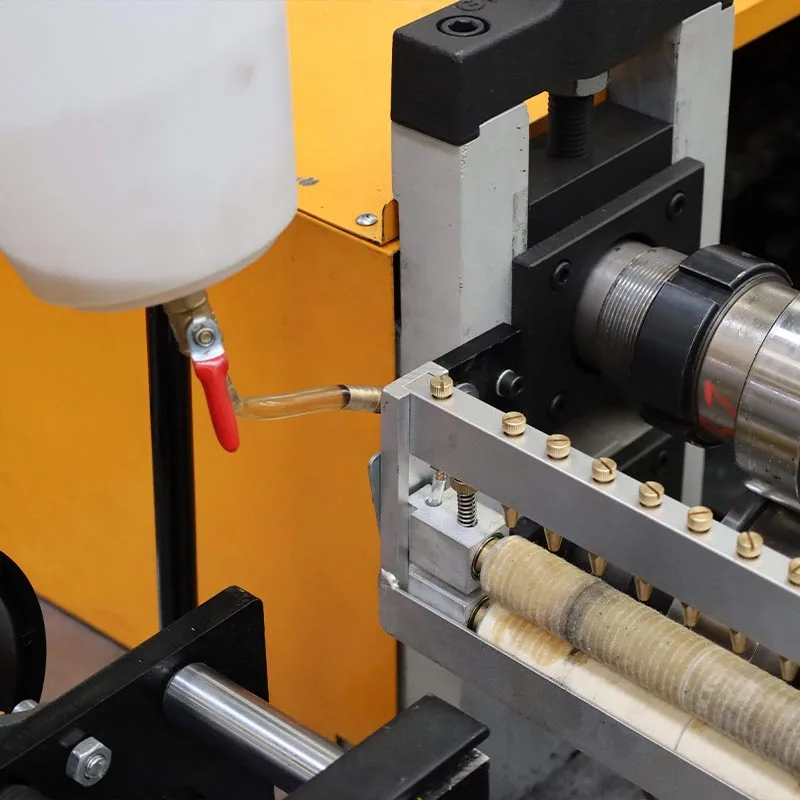
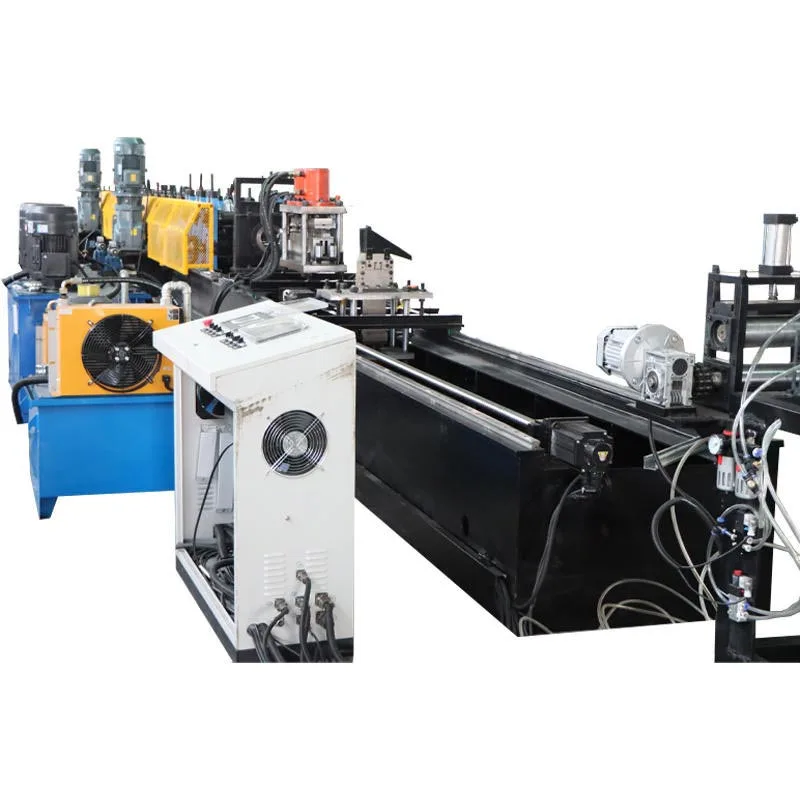
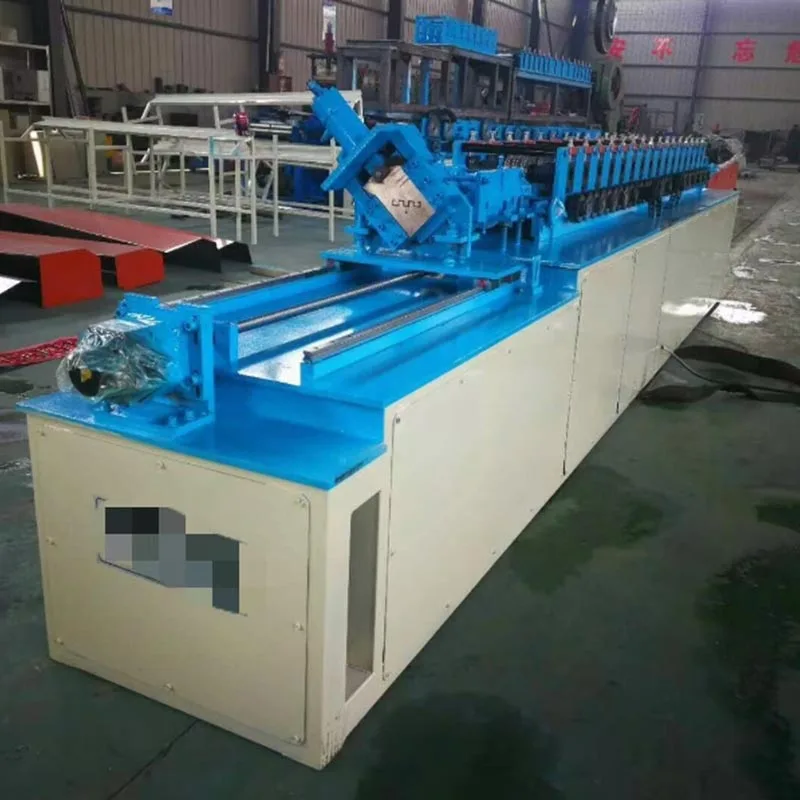
पर्फु इन्टरनेशनल ट्रेडिङ कं, लिमिटेड द्वारा उत्पादित लाइट स्टिल कील मेसिन टु-इन-वन मेसिन औद्योगिक उपकरणको एक उन्नत टुक्रा हो। यो निर्माण उद्योग लागि डिजाइन गरिएको छ। यो मेसिनले दुई आवश्यक फ्रेमिङ कम्पोनेन्टहरू उत्पादन गर्छ। यी ठाडो स्टडहरू र ट्र्याकहरू हुन् (जसलाई शीर्ष र तल धावक वा स्वर्ग र पृथ्वी कील पनि भनिन्छ)।
परम्परागत रूपमा, यी प्रोफाइलहरूलाई दुई अलग-अलग मेसिनहरू चाहिन्छ। यो नयाँ दुई-मा-एक प्रणालीले दुवै प्रकार्यहरू संयोजन गर्दछ। यो
छ
एक उच्च कुशल र ठाउँ बचत समाधान। लाइट स्टिल कील मेसिन टु-इन-वन मेसिनले यी कम्पोनेन्टहरू बनाउँछ
कुण्डल गरिएको
जस्ती इस्पात स्ट्रिप्स। यो उच्च परिशुद्धता र गति संग काम गर्दछ।
यो मेसिन आधुनिक drywall र हल्का स्टील फ्रेम निर्माण को लागी महत्वपूर्ण छ। यो
मद्दत गर्छ
पर्खाल र छतका लागि कंकाल सिर्जना गर्नुहोस्। यसको एकीकृत डिजाइन निर्माण मा एक महत्वपूर्ण कदम को प्रतिनिधित्व गर्दछ
सामग्री निर्माण।
विस्तृत विवरण
लाइट स्टिल कील मेसिन टु-इन-वन मेसिन एक पूर्ण रोल बनाउने प्रणाली हो। यो साधारण मेसिन होइन। प्रक्रिया
अनकोइलर (भुक्तानी स्ट्यान्ड) मा सुरु हुन्छ। यसको काम भनेको कच्चा मालको कुण्डललाई समात्नु र यसलाई सजीलो रूपमा खुवाउनु हो
उत्पादन लाइन।
A. यो सुरुवात बिन्दु हो।
यसले कच्चा मालको ठूलो कुण्डल राख्छ। सामग्री सामान्यतया जस्ती इस्पात पट्टी हो। अनकोइलरले खुवाउँछ
मेसिनमा सजिलै र लगातार पट्टी गर्नुहोस्। यो अक्सर एक ब्रेकिङ तंत्र छ। यसले कुण्डलीलाई रोक्छ
धेरै छिटो अनरोल गर्दै।
B. गाइड र लेभलिंग उपकरण
यो एकाईले वक्रहरू सुधार्छ र स्टिल स्ट्रिपबाट ट्विस्टहरू हटाउँछ। यसले गठन गर्नु अघि सामग्रीलाई सपाट गर्दछ
प्रक्रिया। यो सीधा र सटीक उत्पादनहरू बनाउनको लागि महत्त्वपूर्ण छ।
C. सर्वो-संचालित डेकोइलर (वैकल्पिक तर सामान्य)
यो एक परिष्कृत आहार प्रणाली हो। यसले उच्च परिशुद्धता नियन्त्रणको लागि सर्वो मोटर प्रयोग गर्दछ। यसले सामग्री तान्छ
सही लम्बाइमा अगाडि। यो काट्ने-देखि-लम्बाइ प्रक्रियाको लागि आवश्यक छ। यसले प्रत्येक स्टड र ट्र्याक टुक्रा सुनिश्चित गर्दछ
एउटै निर्दिष्ट लम्बाइ छ।
D. मुख्य रोल गठन स्टेशन
यो मेसिनको मुटु हो। यसमा रोलिङ मिल स्ट्यान्डहरूको श्रृंखला हुन्छ। प्रत्येक स्ट्यान्डमा कडा को एक सेट छ
स्टील रोलर्स (मृत्यु)। यी रोलर को आकार विशिष्ट छ।
पट्टी प्रत्येक लगातार स्ट्यान्ड मार्फत जान्छ। प्रत्येक चरणमा, रोलरहरू बिस्तारै इस्पात झुकाउँछन्। तिनीहरूले यसलाई आकार दिन्छन्
अन्तिम प्रोफाइल मा। दुई-मा-एक मेसिनको लागि, यो स्टेशन स्टड र ट्र्याक प्रोफाइलहरू बनाउन डिजाइन गरिएको हो।
E. प्रोफाइल स्विचिङ मेकानिज्म
यो मुख्य विशेषता हो जसले यसलाई "टू-इन-वन" बनाउँछ। यो दुईवटा मेसिन एकै ठाउँमा बाँधिएको होइन। यो एक बुद्धिमान छ
प्रणाली। स्विचिंग दुई प्राथमिक तरिकामा गर्न सकिन्छ:
म्यानुअल रोलर परिवर्तन: अपरेटरले गठन स्टेशनमा केही रोलरहरू शारीरिक रूपमा परिवर्तन गर्दछ। यो विधि हो
लागत प्रभावी। यो फ्याक्ट्रीहरूको लागि उपयुक्त छ जुन धेरै पटक प्रोफाइलहरू स्विच गर्न आवश्यक छैन।
स्वचालित / सर्वो स्विचिङ: यो एक अधिक उन्नत प्रणाली हो। मेसिनले निश्चित रोलरहरू भित्र सार्न सर्वो मोटरहरू प्रयोग गर्दछ
र स्थिति बाहिर। परिवर्तन नियन्त्रण प्यानल मार्फत गरिन्छ। यो छिटो छ र न्यूनतम म्यानुअल श्रम चाहिन्छ।
यसले उत्पादन रनहरू बीचको डाउनटाइमलाई धेरै कम गर्छ।
F. पंचिङ र नोचिङ एकाइ
स्टडहरूलाई प्रायः प्लम्बिङ र बिजुलीको तारहरूका लागि प्वालहरू चाहिन्छ। ट्र्याकहरूलाई जोड्न वा सुदृढीकरणको लागि नचहरू आवश्यक हुन सक्छ।
यो एकाई हाइड्रोलिक वा वायमेटिक पंच संग सुसज्जित छ। यसले उच्च सटीकताका साथ यी प्वालहरू र निशानहरू सिर्जना गर्दछ।
पंचिंग ढाँचा प्रोग्रामयोग्य छ।
G. काट्ने प्रणाली
प्रोफाइल पूर्ण रूपमा गठन भएपछि, यो लम्बाइमा काटिएको छ। यो सामान्यतया उच्च-गति हाइड्रोलिक उडान द्वारा गरिन्छ
काटिएको आरा। कटर सामग्री संग चल्छ। यसले सफा, बरर-रहित कट बनाउँछ। त्यसपछि यो आफ्नो सुरुमा फर्कन्छ
अर्को टुक्राको लागि स्थिति। काटिएको लम्बाइ नियन्त्रण प्रणालीमा सेट गरिएको छ।
H. आउटपुट तालिका र स्ट्याकर
समाप्त स्टड वा ट्र्याकहरू मेसिनबाट बाहिर पठाइन्छ। आउटपुट तालिकाले तिनीहरूलाई प्राप्त गर्दछ। अक्सर, एक स्वचालित
स्ट्याकरले टुक्राहरू गणना गर्दछ। यसले तिनीहरूलाई सजिलो ह्यान्डलिंग र ढुवानीको लागि सफा स्ट्याकहरूमा बन्डल गर्दछ। यसले फाइनललाई स्वचालित बनाउँछ
प्रक्रियाको चरण।
मानक प्यारामिटरहरू
यी लाइट स्टिल कील मेसिन टु-इन-वन मेसिनको प्यारामिटरहरू निर्माता र मोडेल अनुसार भिन्न हुन सक्छन्। यहाँ सामान्य छन्
विनिर्देशहरू:
प्यारामिटर
निर्दिष्टीकरण दायरा
नोटहरू
सामाग्री मोटाई
0.4 मिमी - 1.2 मिमी
प्रायः धेरै अनुप्रयोगहरूको लागि 0.5mm, 0.6mm, 0.8mm।
सामाग्री चौडाई
100 मिमी - 200 मिमी
यसले इस्पात कुण्डलको चौडाइलाई जनाउँछ।
समाप्त उत्पादन आयाम
- स्टड गहिराई
50 मिमी - 150 मिमी
सामान्य आकार: 50mm, 75mm, 100mm, 150mm।
- ट्र्याक चौडाइ
स्टडको गहिराइसँग मेल खान्छ
ट्र्याक स्टडलाई पूर्ण रूपमा फिट गर्न डिजाइन गरिएको छ।
उत्पादन गति
15 - 45 मिटर प्रति मिनेट
गति प्रोफाइल जटिलता र मेसिन मोडेल मा निर्भर गर्दछ।
रोल गठन स्टेशनहरू
18 - 25 स्टेशनहरू
थप स्टेशनहरूले सहज, थप सटीक गठनको लागि अनुमति दिन्छ।
मुख्य मोटर पावर
10 HP - 25 HP
रोल बनाउने स्टेशनहरूलाई शक्ति दिन्छ।
नियन्त्रण प्रणाली
टच स्क्रिनको साथ PLC
Siemens, Mitsubishi, वा Allen-Bradley जस्ता ब्रान्डहरू सामान्य छन्।
काट्ने शुद्धता
± ०.५ मिमी
लगातार भाग लम्बाइको लागि धेरै उच्च परिशुद्धता।
मुख्य फाइदाहरू
यसले दुईवटा प्रकार्यहरू जोड्दछ तर दुई अलग मेसिनहरू भन्दा कम ठाउँ चाहिन्छ। यसको अर्थ सानो पदचिह्न र
फ्लोर स्पेस, स्थापना, र मर्मतका लागि उल्लेखनीय रूपमा कम लागत।
यो दुईको सट्टा एउटा मेसिन हो। यसले महत्त्वपूर्ण कारखाना फ्लोर स्पेस बचत गर्दछ।
प्रारम्भिक लगानी दुई छुट्टाछुट्टै मेसिन किन्न भन्दा कम छ।
यसले बिजुली र मर्मतसम्भारको लागत घटाउँछ।
उच्च लचिलोपन र द्रुत परिवर्तन:
उत्पादकहरूले सजिलैसँग स्टडहरू र ट्र्याकहरू बनाउने बीच स्विच गर्न सक्छन्।
यसले तिनीहरूलाई बजार मागहरूमा छिटो प्रतिक्रिया दिन अनुमति दिन्छ।
स्वचालित स्विचनले सहज, द्रुत परिवर्तनहरू सुनिश्चित गर्दछ। यसले डाउनटाइमलाई पूर्ण न्यूनतममा राख्छ।
उत्कृष्ट उत्पादन गुणस्तर:
एकीकृत डिजाइनले स्टड र ट्र्याक प्रोफाइलहरू पूर्णतया मेल खाएको सुनिश्चित गर्दछ। यसले राम्रो फिटिंगमा परिणाम दिन्छ,
बलियो भवन फ्रेम। रोल बनाउने प्रक्रियाले एक सुसंगत, उच्च-गुणवत्ता उत्पादन सिर्जना गर्दछ।
श्रम बचत र प्रयोगको सहजता:
एउटा मेसिनलाई एक वा दुई जना मात्र अपरेटर चाहिन्छ। स्वचालित प्रक्रियाले उच्च दक्ष श्रमको आवश्यकतालाई कम गर्छ।
PLC नियन्त्रण प्रणाली सञ्चालन सरल र सहज बनाउँछ।
बढेको समग्र उत्पादकता:
सम्पूर्ण प्रक्रिया, कुण्डली देखि समाप्त प्यालेट सम्म, एक निरन्तर र अत्यधिक अनुकूलित यात्रा हो। यो एकीकृत
दृष्टिकोणले समग्र उत्पादकत्वमा महत्त्वपूर्ण वृद्धि प्रदान गर्दछ।
उच्च गति र न्यूनतम डाउनटाइम प्रति शिफ्ट एक ठूलो आउटपुट नेतृत्व।
यसले उत्पादकको क्षमता र नाफा बढाउँछ।
आवेदन परिदृश्यहरू
यो लाइट स्टिल कील मेसिन टु-इन-वन मेसिन विभिन्न दायराका लागि कोर कम्पोनेन्टहरू निर्माण गर्नमा विशेष छ।
निर्माण प्रणालीहरू।
आन्तरिक विभाजन पर्खाल:
यसले भवनहरू भित्र गैर-लोड-बेयरिंग पर्खालहरूको लागि स्टडहरू र ट्र्याकहरू उत्पादन गर्दछ। यी कार्यालय, होटल,
अस्पताल, र आवासीय अपार्टमेन्ट।
निलम्बित छत:
मेसिनको बहुमुखी प्रतिभा निलम्बित छत ग्रिडको लागि मुख्य धावकहरू र पर्खाल कोणहरू ठीकसँग फेब्रिकेट गर्नसम्म फैलिएको छ।
प्रणालीहरू।
लाइट गेज स्टिल फ्रेमिङ (LGSF):
आधुनिक निर्माणमा, सम्पूर्ण भवनहरू चिसो-गठित स्टिल फ्रेमहरूसँग बनाइन्छ। यो मेसिन को लागि विशेष छ
यी संरचनाहरूको लागि आवश्यक पर्खाल फ्रेमहरू उत्पादन गर्दै।
सामग्री निर्माताहरू:
प्राथमिक प्रयोगकर्ताहरू कारखानाहरू हुन् जुन निर्माण बजारको लागि हल्का इस्पात किल प्रोफाइलहरू उत्पादन गर्न विशेषज्ञ छन्।
उनीहरूले निर्माण कम्पनी र वितरकहरूलाई यी सामग्रीहरू आपूर्ति गर्छन्।
अनकोइलरमा जस्ती स्टीलको कुण्डल राख्नुहोस्। अपरेटरले यसलाई सुरक्षित रूपमा स्थितिमा लक गर्नुपर्छ। द
स्ट्रिपको अगाडिको छेउलाई गाइडको माध्यमबाट र पहिलो गठन स्टेशनमा म्यानुअल रूपमा खुवाइन्छ। नियन्त्रण प्यानल मा,
अपरेटरले इच्छित प्रोफाइल (स्टड वा ट्र्याक) चयन गर्दछ। अपरेटरले आवश्यक लम्बाइ, मात्रा, र सेट गर्दछ
काम कन्फिगर गर्न विवरण पंचिंग।
चरण 2: रोल गठन प्रक्रिया
मुख्य मोटर सुरु हुन्छ। प्रत्येक स्टेशनमा रोलरहरू घुम्न थाल्छन्। स्टिल स्ट्रिप मेसिन मार्फत तानिन्छ। यो
प्रत्येक गठन स्टेशन मार्फत जान्छ। आकार बिस्तारै अन्तिम C-आकारको (स्टड) वा U-आकारको (ट्र्याक) मा झुकिएको छ।
प्रोफाइल। यदि मेसिनमा स्वचालित स्विचर छ भने, सान्दर्भिक रोलरहरूले चयन गरिएको प्रोफाइलको लागि आफूलाई समायोजन गर्छन्।
चरण 3: पंचिंग र नोचिंग
बनाइएको प्रोफाइल अगाडि बढ्दै जाँदा, यो पंचिंग इकाई अन्तर्गत जान्छ। हाइड्रोलिक पंचहरू तल झर्छन्। तिनीहरूले सिर्जना गर्छन्
ट्र्याकहरूमा स्टड वा खाचहरूको वेबमा सटीक प्वालहरू। यो निरन्तर गतिमा हुन्छ।
चरण 4: लम्बाइमा काट्नुहोस्
पूर्ण रूपमा बनेको र पंच गरिएको प्रोफाइल काट्ने क्षेत्रमा जारी रहन्छ। सेन्सरले प्रोफाइलको अगाडि पत्ता लगाउँछ। द
सर्वो डेकोइलरले सही लम्बाइ फिड गरिएको सुनिश्चित गर्दछ। उडान कट-अफले प्रोफाइलमा क्ल्याम्पहरू देख्यो। यो सर्छ
यसको साथ। आरा ब्लेडले सफा, वर्गाकार काट्छ। कट पूरा भएपछि, आरा स्वतः फिर्ता लिन्छ र
यसको सटीक गृह स्थितिमा फर्कन्छ।
चरण 5: आउटपुट र स्ट्याकिंग
समाप्त स्टड वा ट्र्याक आउटपुट तालिकामा पठाइन्छ। एक स्वचालित काउन्टर उत्पादन ट्र्याक, र एक पटक एक
प्रिसेट मात्रा पुग्यो, स्ट्याकिंग मेकानिज्मले तिनीहरूलाई सफा बन्डलमा बनाउँछ। यो बन्डल त्यसपछि तयार छ
पट्टा र हटाउने।
चरण 6: परिवर्तन र दोहोर्याउनुहोस्
उत्पादनहरू स्विच गर्न सरल छ: अपरेटरले HMI मा नयाँ प्रोफाइल चयन गर्दछ। मेसिन या त स्व-समायोजित वा
परिवर्तन मार्फत अपरेटर हिड्छ। उत्पादन त्यसपछि नयाँ ब्याचको लागि दोहोर्याउँछ।
एक मेसिन भन्दा बढी, लाइट स्टिल कील मेसिन टु-इन-वन मेसिन एक रणनीतिक अपग्रेड हो: अनुपम लचिलोपन, महत्त्वपूर्ण
लागत कटौती, र उच्च गुणवत्ता ग्यारेन्टी। स्टड र ट्र्याक उत्पादन स्वचालित गरेर, यसले निर्माताहरूलाई भेट्न सक्षम बनाउँछ
लाभदायक रूपमा विश्वव्यापी माग, यसलाई कुशल हल्का स्टील फ्रेम निर्माणको लागि निश्चित प्रविधि बनाउँदै।
रोल फारमिङ मेसिन, स्यान्डविच प्यानल मेसिन, रोल फर्मिङ मेसिन एक्सेसरीजको लागि मूल्य निर्धारण र परियोजना जानकारी प्राप्त गर्न Parfu लाई सोधपुछ पठाउनुहोस्। हामी 24 घण्टा भित्र प्रतिक्रियाको ग्यारेन्टी गर्दछौं।
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ। गोपनीयता नीति