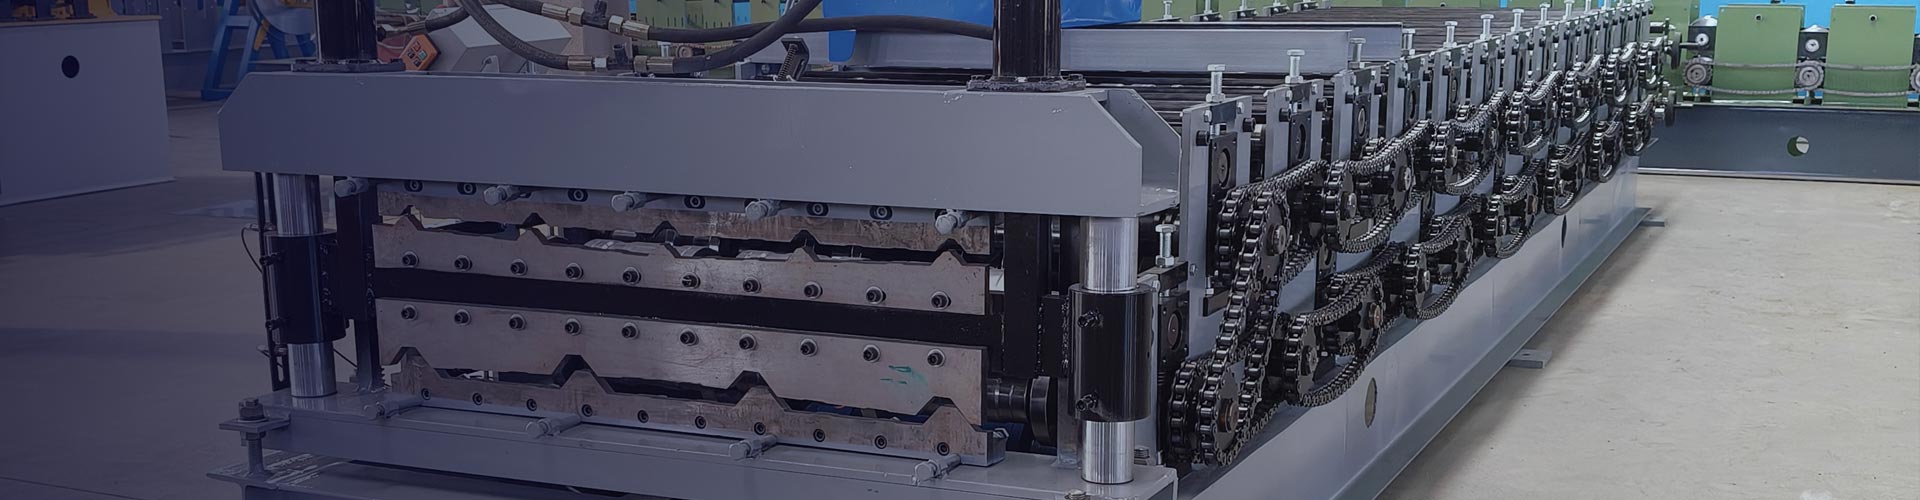
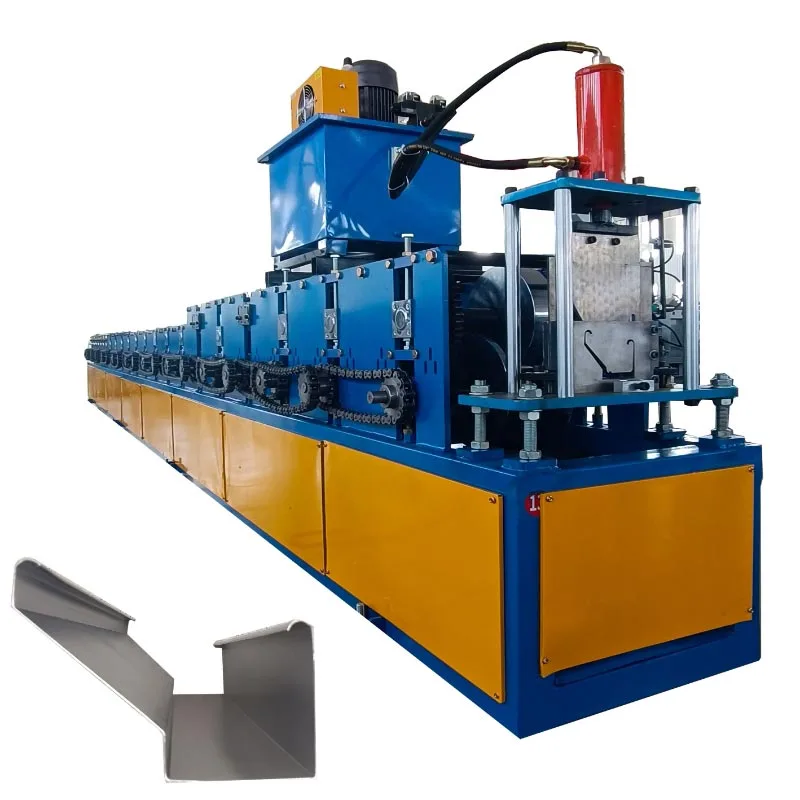
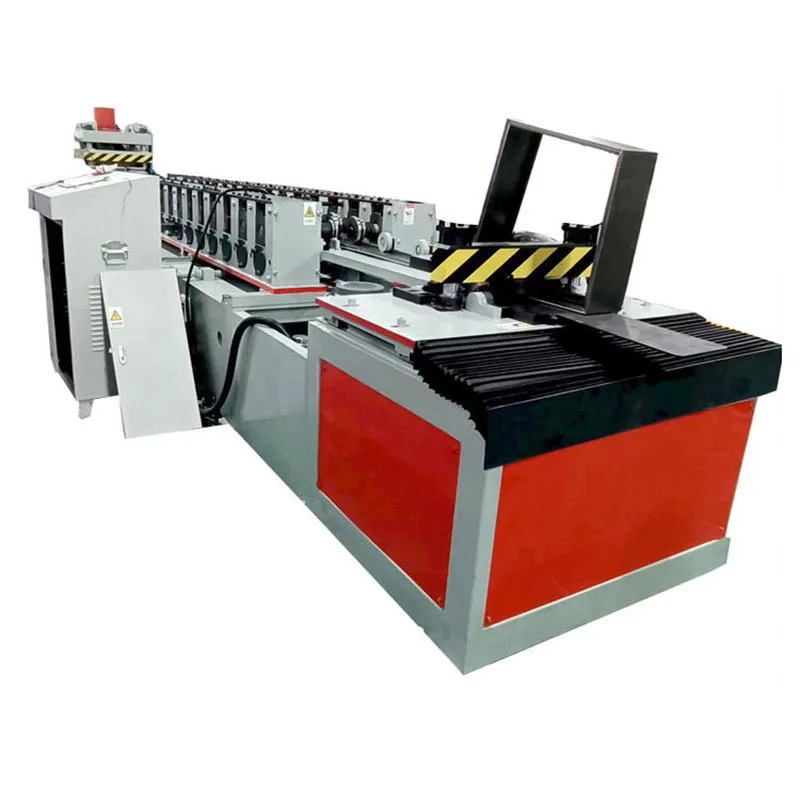
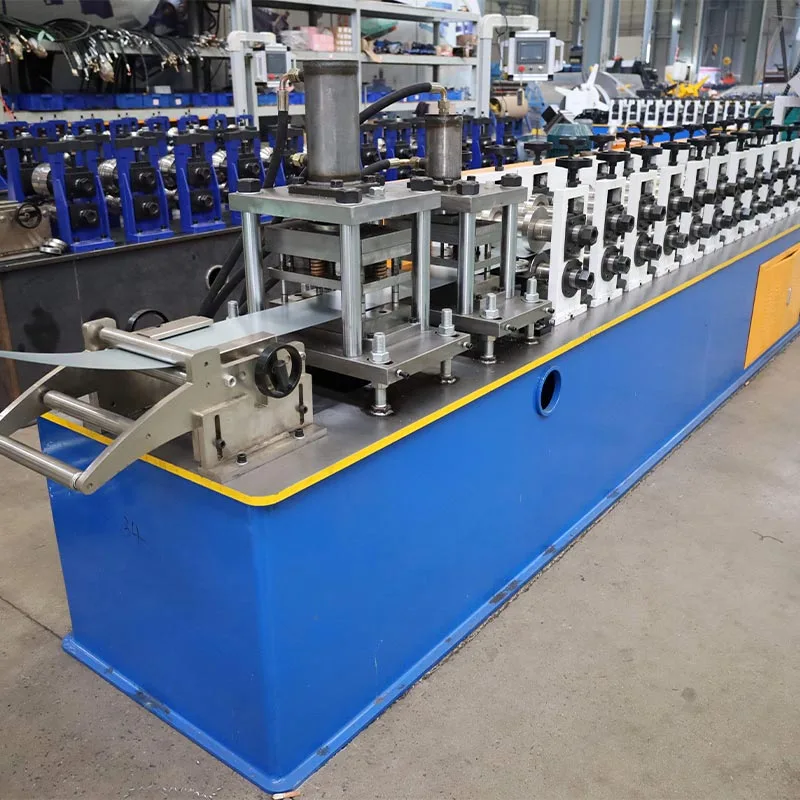
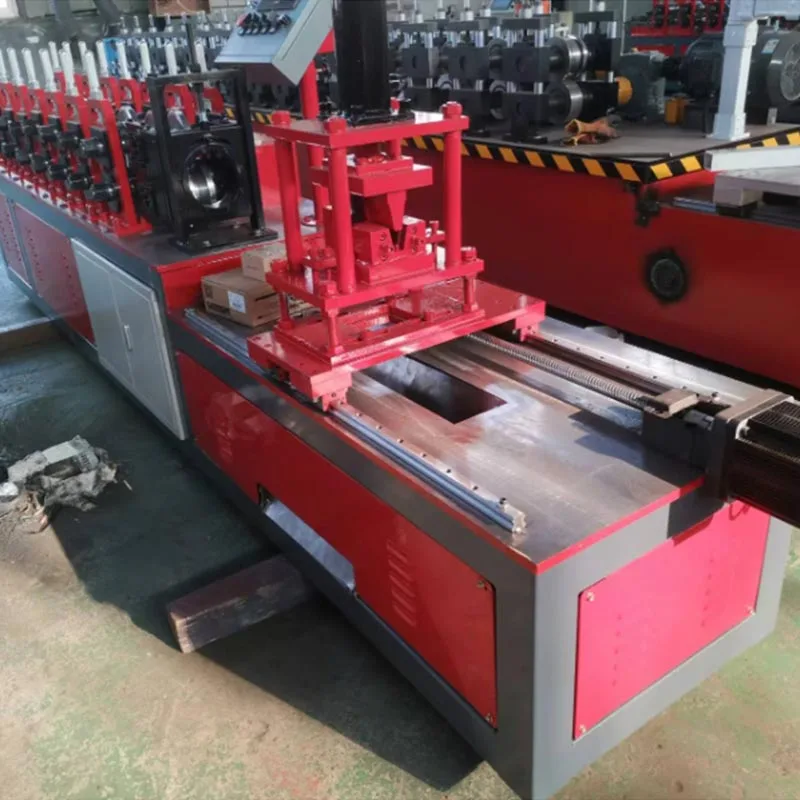
पर्फु इन्टरनेशनल ट्रेडिङ कं, लिमिटेड द्वारा उत्पादित गियर बक्स चालित स्टिल रोल फर्मिङ मेसिन एक शक्तिशाली औद्योगिक मेसिन हो। यो निर्माण उद्योग मा प्रयोग गरिन्छ। यो मेसिनले कच्चा स्टिल कोइल प्रशोधन गर्छ। यसले सटीक निर्माण भागहरू उत्पादन गर्दछ। यी भागहरूलाई स्टिल स्टड, ट्र्याक र च्यानल भनिन्छ।
तिनीहरूले आधुनिक भवनहरूको कंकाल, वा "ड्रागन हड्डी" बनाउँछन्। यो गियर बक्स चालित स्टिल रोल बनाउने मेसिनले रूपान्तरण गर्छ
निर्माण। यसले ढिलो, म्यानुअल कामलाई छिटो, स्वचालित उत्पादनसँग बदल्छ।
"गियर बक्स" नाम यसको कोर ड्राइभ प्रणालीबाट आएको हो। यस प्रणालीले ठूलो शक्ति प्रदान गर्न कडा गियरहरू प्रयोग गर्दछ,
स्थायित्व, र सहज सञ्चालन। यी गियर बक्स स्टिल फ्रेमिङ मेसिनहरू भारी भारमा लामो समयसम्म चल्न सक्छन्।
तिनीहरूले
लाइट गेज स्टिल (LGS) फ्रेमिङ निर्माणका कामका घोडाहरू हुन्।
यसले कसरी काम गर्छ?
गियर बक्स चालित स्टिल रोल फारमिङ मेसिन एक रोल गठन प्रणाली हो। यसले लगातार, स्वचालित रूपमा धातुलाई चरण-दर-चरण आकार दिन्छ
प्रक्रिया। यो प्रणालीले कच्चा माललाई बिना रोकी समाप्त फ्रेममा रूपान्तरण गर्छ।
A. अनकोइलर / डेकोइलर
यो सुरुवात बिन्दु हो। भारी शुल्क डिकोइलरले स्टिलको ठूलो कुण्डल समात्छ। यसले कुण्डललाई सहज रूपमा खोल्छ र
मेसिनमा फिड गर्छ। धेरै decoilers एक मोटर चालित ब्रेक छ। यसले लगातार, तनाव-नियन्त्रित सुनिश्चित गर्दछ
फीड। यसले कुण्डललाई अनियन्त्रित रूपमा खोल्नबाट रोक्छ।
B. इन-फिड गाइड र लेभलिंग एकाइ
यो खण्डले मेसिनमा पट्टीलाई मार्गदर्शन गर्छ र यसको प्रारम्भिक वक्र समतल गर्दछ। यो वक्र हटाउनु पर्छ ताकि
अन्तिम उत्पादन सीधा र आयामी रूपमा सही छ।
C. रोलिङ मिल / फारमिङ स्टेशन
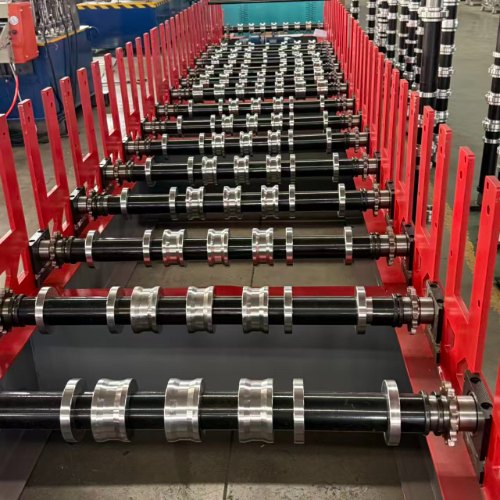
यो मेसिनको मुटु हो। यसमा जोडी रोलिङ शाफ्टहरूको श्रृंखला हुन्छ। यी शाफ्टहरूमा, अनुकूलन डिजाइन गरिएको
बनाउने रोलरहरू (वा मर्छन्) माउन्ट गरिएका छन्।
प्रगतिशील गठन: स्टील स्ट्रिप रोलरहरूको प्रत्येक जोडी मार्फत जान्छ। प्रत्येक स्टेशनले सानो, वृद्धिशील कार्य गर्दछ
झुक्नु। पहिलो केहि स्टेशनहरूले किनाराहरू क्रिज गर्न सुरु गर्न सक्छ। त्यसपछिका स्टेशनहरूले बिस्तारै धातुलाई ए मा फोल्ड गर्दछ
C-आकार, एक U-आकार, वा अन्य जटिल प्रोफाइल।
गियर बक्स ड्राइभ: गठन स्टेशनमा शाफ्टहरूको प्रत्येक जोडी केन्द्रीय ड्राइभ शाफ्टसँग जोडिएको छ। यो जडान हो
बलियो गियरबक्स मार्फत बनाइएको। गियरहरूले सबै रोलरहरूलाई सही सिङ्कमा लक गर्छ। यसले स्लिपेज हटाउँछ, ग्यारेन्टी
एक सुसंगत र उच्च गुणस्तर उत्पादन।
D. पंचिङ र नोचिङ एकाइ
यो गियर बक्स ड्राइभन स्टिल रोल बनाउने मेसिनमा प्राय: एकीकृत पंचिङ स्टेशन समावेश हुन्छ। यसले हाइड्रोलिक वा सर्वो-संचालित प्रयोग गर्दछ
स्टडको वेबमा प्वालहरू सिर्जना गर्न मुक्काहरू। यसले आधारभूत आकारभन्दा बाहिरको महत्वपूर्ण कार्यक्षमता थप्छ। यी प्वालहरूका लागि हुन्
विद्युतीय तार, नलसाजी पाइप र मेकानिकल नलिकाहरू। नोचिङ इकाइहरूले को अन्त्यमा खण्डहरू काट्न सक्छन्
स्टडहरू। यसले ट्र्याक वा अन्य घटकहरूमा सजिलो जडानको लागि अनुमति दिन्छ।
E. काट्ने प्रणाली
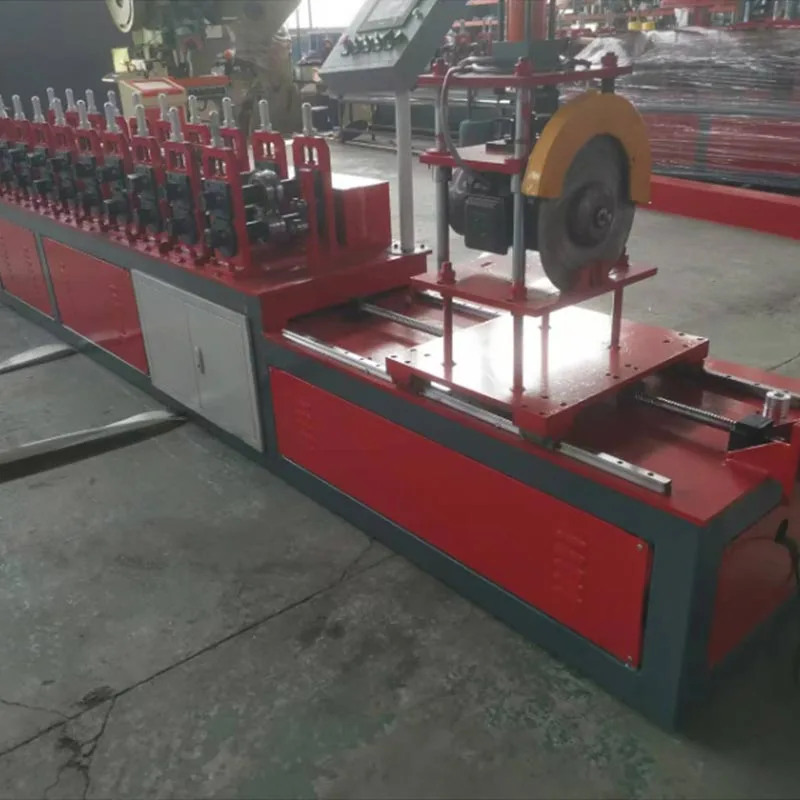
एकपटक पूर्ण रूपमा गठन भएपछि, इस्पात लम्बाइमा काटिन्छ। यो दुई प्राथमिक प्रणालीहरू मध्ये एक प्रयोग गरी गरिन्छ:
उडान कट-अफ: यो एक उच्च-गति प्रणाली हो। काट्ने एकाइ चलिरहेको प्रोफाइल संग समकालिक रूपमा चल्छ
काट्नु। यो त्यसपछि यसको सुरुवात स्थितिमा फर्कन्छ। यसले रोक बिना निरन्तर उत्पादनको लागि अनुमति दिन्छ। यो लागि आदर्श छ
उच्च मात्रा आउटपुट।
स्थिर कट-अफ: मेसिन प्रत्येक कटको लागि छोटो रूपमा रोकिन्छ। हाइड्रोलिक कतरनी वा आराले प्रोफाइललाई सफा रूपमा टुक्रा पार्छ। यो एक हो
सरल, बलियो समाधान जुन अलि ढिलो छ।
F. नियन्त्रण प्रणाली (PLC र HMI)
प्रोग्रामेबल लॉजिक कन्ट्रोलर (PLC) मेसिनको मस्तिष्क हो। एक अपरेटरले मानव-मेसिन इन्टरफेस (HMI) प्रयोग गर्दछ
सबै कुरा नियन्त्रण गर्न टचस्क्रिन। अपरेटर इनपुट प्यारामिटर जस्तै:
प्रोफाइल प्रकार (जस्तै, स्टड, ट्र्याक) 、 इच्छित लम्बाइ 、 मात्रा 、 पंचिंग ढाँचा र स्पेसिङ
PLC ले उच्च परिशुद्धताका साथ यी आदेशहरू कार्यान्वयन गर्दछ। यसले डेकोइलर, रोलर्स, पंच र कटरको प्रबन्ध गर्दछ।
G. आउट-फिड तालिका / रन-आउट तालिका
अन्तिम चरणमा, कट-देखि-लम्बाइका टुक्राहरू मेसिनबाट बाहिर पठाइन्छ। त्यसपछि तिनीहरू राम्ररी स्ट्याक गरिएका छन्, तयार छन्
बन्डलिङ र यातायात को लागी।
परम्परागत प्यारामिटर र निर्दिष्टीकरण
विचार गर्न आवश्यक विशिष्टताहरू:
सामग्रीको मोटाई (गेज): यसले मेसिनको क्षमतालाई स्टिल मोटाईको दायराद्वारा परिभाषित गर्दछ जुन यो उपयुक्त छ।
संग, सामान्यतया 0.4mm देखि 2.0mm (लगभग 25 देखि 12-गेज कभर)।
सामग्री चौडाइ: यो प्यारामिटर गहिरो स्टड flange को लागि सीमा सेट गर्दछ। 150mm स्टड, उदाहरण को लागी, को आवश्यकता छ
कुण्डल लगभग 300mm चौडा।
गठन गति: यसले प्रति मिनेट (mpm) प्रोफाइलको कति मिटर उत्पादन गरिन्छ भनेर संकेत गर्दछ। सामान्य गति 15 देखि दायरा
४५ mpm भन्दा बढी, मेसिनको शक्ति र डिजाइनबाट प्रत्यक्ष रूपमा प्रभावित।
रोलर स्टेशनहरू: गठन चरणहरूको संख्याले उत्पादनको सटीकतालाई प्रत्यक्ष रूपमा आकार दिन्छ। थप स्टेशनहरूले सहजको लागि अनुमति दिन्छ,
थप जटिल प्रोफाइलहरू। आधारभूत मेसिनहरूमा 12-16 स्टेशनहरू छन्; उन्नत मोडेलहरू 20 वा बढी छन्।
शाफ्ट व्यास र सामग्री: शाफ्टहरू बलियो र कठोर हुनुपर्छ। उच्च गुणस्तरका मेसिनहरूले ठोस, उच्च कार्बन प्रयोग गर्छन्
स्टील शाफ्टहरू। यी प्रायः कडा र परिशुद्धता र लामो जीवनको लागि मैदान हुन्छन्। साधारण व्यास 65mm, 70mm, र
८० मिमी।
रोलर सामग्री: गठन रोलरहरूले असाधारण पहिरन प्रतिरोध प्रदान गर्दछ, उच्च-ग्रेड मिश्र धातु इस्पात प्रयोग गरेर प्राप्त
(Cr12, Cr12MoV) र तिनीहरूलाई HRC 58-62 मा कडा बनाउँदै।
मुख्य मोटर पावर: यो किलोवाट (kW) मा ड्राइभ मोटरको शक्ति हो, जसले मेसिनको टर्क निर्धारण गर्दछ र
बाक्लो सामग्रीको लागि क्षमता। साधारण मूल्याङ्कन 5.5 kW देखि 22 kW वा सोभन्दा बढी हुन्छ।
नियन्त्रण प्रणाली: नियन्त्रण प्रणालीमा PLC (जस्तै, Siemens, Mitsubishi) र HMI स्क्रिन हुन्छ।
पंचिङ क्षमता: पंचिङ एकाइको कार्यसम्पादन, यसको अधिकतम प्वाल प्रति मिनेट र यसको मुक्काद्वारा मापन गरिन्छ।
बल (टनेज)।
मुख्य फाइदाहरू
गियर बक्स चालित स्टिल रोल फारमिङ मेसिनले म्यानुअल फेब्रिकेशन र वैकल्पिक फ्रेमिङमा पर्याप्त फाइदाहरू प्रदान गर्दछ।
प्रणालीहरू।
अत्यन्त उच्च दक्षता: एउटा मेसिनले प्रत्येक घण्टामा सयौं मिटर फ्रेमिङ गर्न सक्छ। यसले कामलाई स्वचालित बनाउँछ
दर्जनौं म्यानुअल मजदुरहरूको।
उच्च परिशुद्धता र स्थिरता: उत्पादन गरिएको प्रत्येक टुक्रा समान छ। यसले मानवीय त्रुटि हटाउँछ। यसले निम्त्याउँछ
छिटो, सजिलो, र अधिक सटीक साइट मा विधानसभा। भवनहरू सीधा र सत्य माथि जान्छन्।
उल्लेखनीय शक्ति र स्थायित्व: गियरबक्स ड्राइभ प्रणाली अविश्वसनीय रूपमा बलियो छ। यो भारी लागि डिजाइन गरिएको छ,
औद्योगिक वातावरणमा निरन्तर प्रयोग। यो न्यूनतम मर्मत संग एक लामो सेवा जीवन छ।
ठूलो लचिलोपन: रोलरहरूको सेट ("रोल फारम") परिवर्तन गरेर, एउटै मेसिनले फरक प्रोफाइलहरू उत्पादन गर्न सक्छ।
एक निर्माताले तुरुन्तै स्टडहरू बनाउनबाट ट्र्याक वा जामहरूमा स्विच गर्न सक्छ। यसले ठूलो उत्पादन बहुमुखी प्रतिभा थप्छ।
महत्त्वपूर्ण लागत कटौती: प्रारम्भिक लगानी एक शक्तिशाली फिर्ती द्वारा अफसेट छ। मेसिन नाटकीय रूपमा कम हुन्छ
श्रम लागत, सामग्री फोहोर कटौती, र परियोजना पूरा गर्न गति, समग्र नाफा बढाउँछ।
सुधारिएको सुरक्षा: स्वचालनले कामदारहरूलाई औजारहरूसँग धारिलो शीट मेटल ह्यान्डल गर्ने आवश्यकतालाई कम गर्छ। यसले कम गर्छ
कटौती, तनाव, र अन्य कार्यशाला चोटहरूको जोखिम।
प्राथमिक उपयोग परिदृश्यहरू
यी गियर बक्स चालित स्टिल रोल फारमिङ मेसिनहरू हल्का स्टील फ्रेमिङ समावेश कुनै पनि सञ्चालनमा आवश्यक छन्।
आवासीय भवनहरूको निर्माण: यी मेशिनहरू सामान्यतया भित्री र कम्पोनेन्टहरू उत्पादन गर्न प्रयोग गरिन्छ।
बाहिरी पर्खालहरू, भुइँ जोइस्टहरू, र आवासीय र अपार्टमेन्ट भवनहरूमा छाना ट्रसहरू।
व्यावसायिक निर्माण: यो मेसिन भित्री विभाजन, छत ग्रिड, र को लागि घटक उत्पादन को लागी आदर्श छ।
कार्यालयहरू, होटलहरू, अस्पतालहरू र विद्यालयहरू जस्ता व्यावसायिक भवनहरूमा बाहिरी पर्दा पर्खालहरू।
औद्योगिक निर्माण: गोदामहरू, कारखानाहरू, र अन्य ठूला-ठूला औद्योगिक संरचनाहरू निर्माण गर्न जहाँ लामो समयसम्म
स्प्यान र सफा लाइनहरू आवश्यक छ।
कोल्ड-फर्म्ड स्टिल (CFS) निर्माण प्लान्टहरू: यी प्राथमिक ग्राहकहरू हुन्। कम्पनी मा विशेषज्ञता छ
निर्माण उद्योगका लागि पूर्वनिर्मित पर्खाल प्यानल, ट्रस र अन्य कम्पोनेन्टहरू निर्माण गर्दै।
मोड्युलर र पूर्वनिर्मित निर्माण: यो एक बढ्दो क्षेत्र हो। मेसिनले बनाएको कम्पोनेन्टको परिशुद्धता उत्तम छ
अफ-साइट मोड्युलर निर्माणको लागि, जहाँ प्यानलहरू कारखानामा बनाइन्छ र साइटमा भेला हुन्छन्।
उत्पादन कार्यप्रवाह
कच्चा मालबाट तयार उत्पादनसम्मको प्रक्रिया एक सुव्यवस्थित, निरन्तर प्रवाह हो।
चरण 1: अर्डर र प्रोग्रामिङ
अपरेटरले प्रोफाइल आयाम, लम्बाइ, मात्रा, र पंचिंग सहित सबै अर्डर विशिष्टताहरू स्थानान्तरण गर्दछ।
ढाँचाहरू - HMI स्क्रिन प्रयोग गरेर सिधै मेसिनको PLC मा खरिद अर्डरबाट।
चरण 2: सामग्री लोड गर्दै
फोर्कलिफ्टले डिकोइलरमा कुण्डल लोड गरेपछि, अपरेटरले लेभलिङ एकाइ मार्फत अग्रगामी छेउलाई फिड गर्छ र
पहिलो गठन रोलरहरूमा।
चरण 3: मेसिन सेटअप (रोल परिवर्तन - आवश्यक भएमा)
फरक प्रोफाइलमा स्विच गर्दा अपरेटरले शाफ्टहरूमा बन्ने रोलरहरू परिवर्तन गर्न आवश्यक छ - एक प्रक्रिया जुन
परिवर्तनमा सबैभन्दा समय-उपभोग गर्ने चरण प्रतिनिधित्व गर्दछ। आधुनिक मेसिनहरूले यस प्रक्रियालाई छिटो बनाउनको लागि लक्ष्य राख्छन्
सम्भव छ।
चरण 4: गठन र पंचिंग प्रक्रिया
अपरेटरले मेसिन सुरु गर्छ। डिकोइलरले स्टिल स्ट्रिप फीड गर्दछ। आकार को समयमा, पंचिंग एकाइ
एकै साथ पूर्व-कार्यक्रमित प्वालहरू सिर्जना गर्दछ।
चरण 5: लम्बाइमा काट्नुहोस्
पूर्ण रूपमा बनेको र पंच गरिएको प्रोफाइल काट्ने प्रणालीमा पुग्छ। एक उडान कट-अफ प्रणाली प्रोफाइल संग सर्छ,
सफा काट्छ, र यसको सुरुवात स्थितिमा फर्कन्छ। प्रक्रिया निरन्तर छ।
चरण 6: आउटपुट र स्ट्याकिंग
समाप्त टुक्राहरू बाहिर पठाइन्छ, स्ट्याक गरिएको, बन्डल गरिएको, र लेबल गरिएको, तिनीहरूलाई ढुवानीको लागि तयार बनाइन्छ।
चरण 7: गुणस्तर नियन्त्रण
निरन्तर गुणस्तरको ग्यारेन्टी गर्न, कामदारहरूले आयाम, आकार, र प्वाल प्लेसमेन्टमा आवधिक जाँचहरू गर्छन्
विनिर्देशहरू। यसले चलिरहेको मेसिन क्यालिब्रेसन र मानक अनुपालन सुनिश्चित गर्दछ।
हट ट्यागहरू: गियर बक्स चालित स्टील रोल बनाउने मेसिन
रोल फारमिङ मेसिन, स्यान्डविच प्यानल मेसिन, रोल फर्मिङ मेसिन एक्सेसरीजको लागि मूल्य निर्धारण र परियोजना जानकारी प्राप्त गर्न Parfu लाई सोधपुछ पठाउनुहोस्। हामी 24 घण्टा भित्र प्रतिक्रियाको ग्यारेन्टी गर्दछौं।
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ।गोपनीयता नीति